|
|
商品の詳細:
お支払配送条件:
|
| 関数: | パンチ、マーキング、切断 | マックス。パンチング(dia。хthi。)(mm): | Φ26x20 |
|---|---|---|---|
| パンチ力(kN): | 1000/1200 | マーキング力(kN): | 1000/1200 |
| 切削抵抗(kN): | 2200/4300 | マックス。空白の長さ(m): | 14 |
| マックス。終了の長さ(m): | 12 | 片側あたりのパンチ: | 3 |
高速CNCアングル鋼パンチングシャーリングライン 14x10x19mm 文字サイズ
製品紹介:
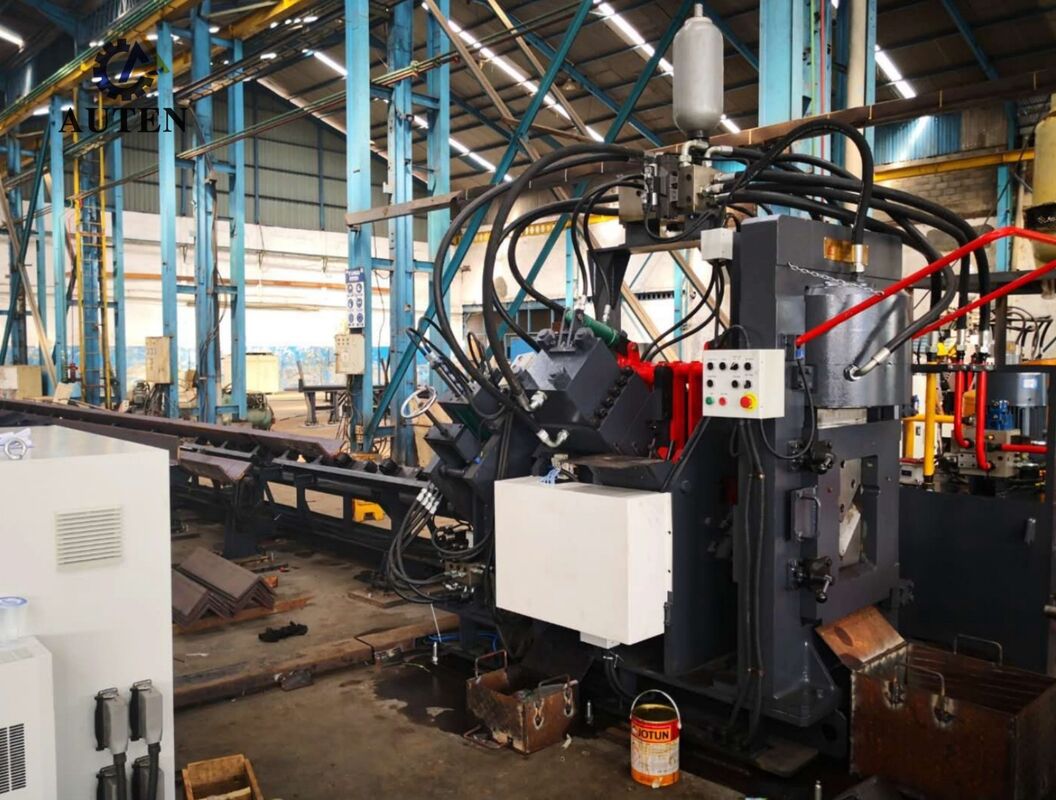
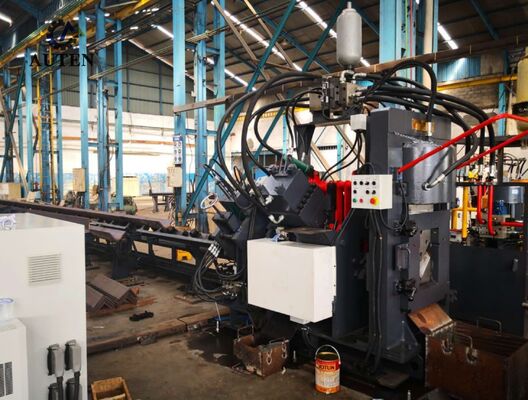
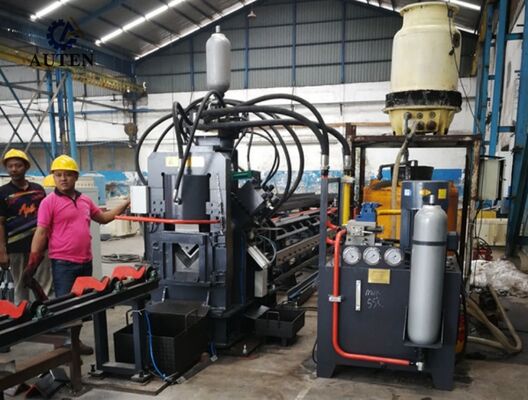
JNCシリーズ高速CNCアングル鋼パンチング・マーキング・切断生産ラインは、パンチングユニット、マーキングユニット、シャーリングユニット、横方向材料移送システム、回転ローディング機構、インフィードコンベア、アウトフィードコンベア、CNC送り台車、油圧システム、電気制御システム、空圧システム、その他の補助機器を統合しています。送電鉄塔製造に使用されるアングル鋼の自動加工に特化して設計されており、生産ラインは、加工ワークフロー全体で包括的なCNC制御を適用します。操作の容易さと高い自動化度、優れた加工精度、多サイズ加工能力、効率的な大量生産を組み合わせています。
製品パラメータ:
| モデル | JNC2020 |
| アングルサイズ(mm) | 50×50×4~ |
| 200×200×20 | |
| 最大パンチング(径×厚) (mm) | φ26×20 |
| パンチング力(kN) | 1000/1200 |
| マーキング力(kN) | 1000/1200 |
| 切断力(kN) | 2200/4300 |
| ブランクの最大長(m) | 14 |
| 完成品の最大長(m) | 12 |
| 片側あたりのパンチ数 | 3 |
| マーキング文字グループ | 4 |
| グループあたりの文字数 | 18 |
| 文字サイズ(mm) | 14x10x19 |
| CNC軸数 | 3 |
| 切断モード | ダブルブレードまたはシングルブレード |
| 冷却方法 | 水冷/空冷/オイルチラー |
| 最大送り速度(m/min) | 80 |
| プログラミングモード | ロフティングソフトウェアまたは命令プログラミング |
| 全体寸法(m) | 約32x7x3 |
| 上記のパラメータは、お客様の特定の要件に応じて調整および変更できます。 | |
![]()
製品の特徴:
1. CNCアングル鋼パンチングシステムは、2ステーションまたは3ステーション構成で利用可能で、各パンチングステーションは3種類のパンチ径に対応しています。パンチング座標はCNCシステムを通じて正確にプログラムおよび制御され、丸穴と長穴の両方の正確な加工を可能にします。高速材料送りおよび最適化されたパンチングサイクルと組み合わせることで、システムは全体的な生産効率を大幅に向上させます。50×50×4mmのアングル鋼を加工する場合、8時間の労働シフトで約9~10トンの生産能力に達することができます。
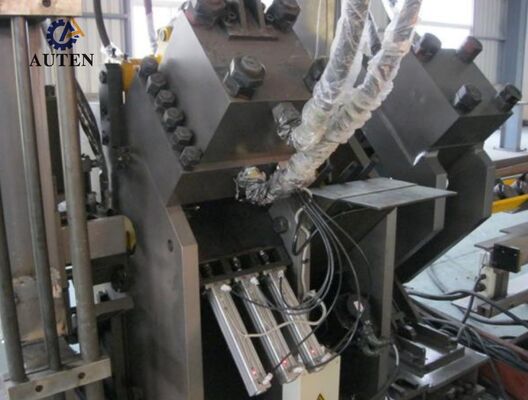
2. マーキングユニットは、完全に密閉された高強度構造設計を採用しており、優れた剛性と安定した動作性能を提供します。4つのカセット式文字ホルダーは、CNCプログラムの指示に従って自動的に選択され、マーキング位置は特定の生産要件に基づいて自由に設定できます。オプションの10列ロータリーディスクマーキング機構により、手動介入なしで自動文字インデックス作成が可能になり、マーキング効率と全体的な生産能力が大幅に向上します。
![]()
3. シャーリングユニットは、ヘビーデューティーシングルブレード切断構造を備えており、高い切断能力、正確な寸法制御、安定したシャーリング性能を提供します。最適化された切断プロセスにより、材料の無駄を最小限に抑えながら、バリの発生を低減した滑らかでクリーンな切断面を実現します。オープンブレードホルダー設計により、ブレード交換が迅速かつ安全に行えるため、メンテナンスダウンタイムが削減され、機器の可用性が向上します。
4. 水平材料搬送システムは、モーター駆動の減速ギアボックスを介して、アングル鋼を回転ローディング機構に自動的に搬送します。この構成により、送り前のワークピースの安定した位置合わせが維持され、生産サイクル全体でスムーズで信頼性の高い連続的な材料搬送が保証されます。
5. ワークピースは、サーボ駆動のCNC送り台車によって確実にクランプされ、搬送されます。光電エンコーダーは、完全なクローズドループ制御システムを通じて継続的に位置フィードバックを提供し、加工プロセス全体で高精度の材料送り、正確な位置決め、および優れた繰り返し精度を保証します。
![]()
6. パンチング、マーキング、シャーリングユニットは、高性能油圧システムによって駆動され、高速油圧パワーユニットとアキュムレータを備えています。フェルールタイプの油圧継手は、信頼性の高い漏れのない接続を提供すると同時に、日常のサービスとメンテナンスを簡素化します。油圧マニホールドには高品質のAtosバルブブロックが組み込まれており、安定した圧力調整、信頼性の高い油圧性能、および長寿命を実現します。
7. 様々な運転条件に対応するため、油圧システムは水冷、空冷、オイル冷却を含む複数の冷却構成をサポートしています。お客様の運転条件、設置環境、および特定の生産要件に応じて、最も適切な冷却ソリューションを選択できます。
![]()
8. 制御プラットフォームは、産業用コンピューター、PLCコントローラー、サーボドライブシステム、および外部センサーデバイスを統合して、包括的なCNC制御アーキテクチャを確立します。必要な加工パラメータが入力されると、ソフトウェアは対応する加工プログラムを自動的に生成します。システムは、DXF、NC、およびその他のCAD生成ファイル形式の直接インポートをサポートしています。直感的なヒューマンマシンインターフェース(HMI)は、グラフィカルなワークピースの視覚化、大容量のプログラムストレージ、リアルタイムの位置監視、および包括的な障害診断機能を提供し、生産監視、機器管理、および全体的な運用効率を大幅に向上させます。
![]()
デモンストレーションサンプルは、標準的なアングル鋼仕様と、電力送電鉄塔製造で一般的に使用される代表的な加工アプリケーションをカバーしています。これらの典型的なワークピースにより、顧客、エンジニア、品質管理担当者は、加工精度、加工品質、寸法の一貫性、および全体的な機器性能を直接評価できます。したがって、機械の加工能力を評価し、多様な生産要件への適合性を判断するための実用的で信頼性の高い参照を提供します。
![]()
超高電圧(UHV)送電プロジェクトでは、送電鉄塔は厳しい環境条件とかなりの構造荷重に耐える必要があります。この生産ラインは、これらの鉄塔の主要な荷重支持構造を形成するアングル鋼部品の製造において重要な役割を果たします。鉄塔本体、クロスアーム、その他の重要な構造部材に使用されるアングル鋼に高精度なパンチングおよび穴あけ作業を効率的に実行し、正確な穴の位置決め、信頼性の高い構造接続、および一貫した部品寸法を保証します。その結果、システムは送電鉄塔の構造的完全性、運用上の安全性、および長期的なサービス信頼性の向上に貢献すると同時に、現代の電力送電インフラストラクチャにおける大量生産のための効率的で信頼性の高い製造ソリューションを提供します。
コンタクトパーソン: Gaven
電話番号: +86-13306412803
ファックス: +86-531-5553-1208