|
商品の詳細:
お支払配送条件:
|
| 関数: | 曲げ | オイルタンク圧 (kN): | 1600 |
|---|---|---|---|
| 外側両面曲げ寸法(ヒールアップ)(mm): | L80*7~L250*32 | 角の両面の外向きの屈曲度 (°): | 30 |
| 山形鋼前方片曲げ範囲(mm): | L80*7~L200*20 | 山形鋼の前方片曲げ角度(°): | 20 |
| 折りたたみのプレートの厚さ (mm): | 2-16 | 折りたたみのプレートの幅 (mm): | 700 |
| プレートの屈曲度 (°): | 90 |
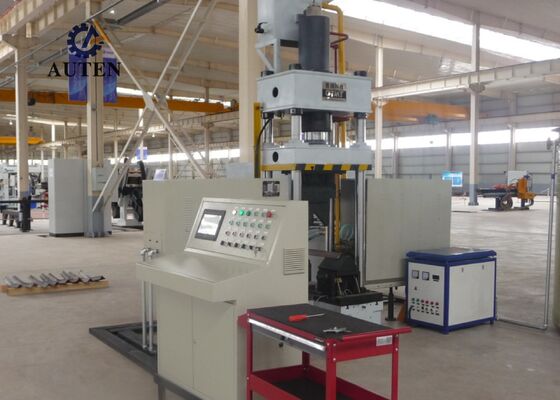
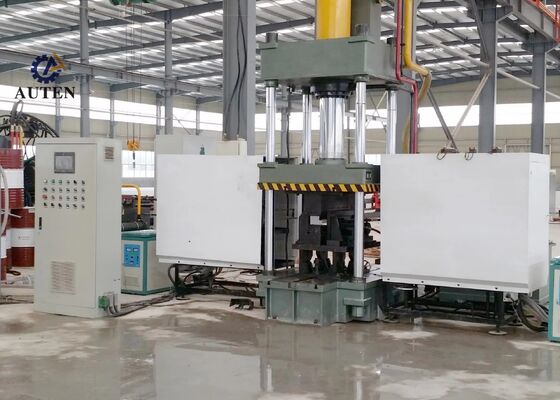
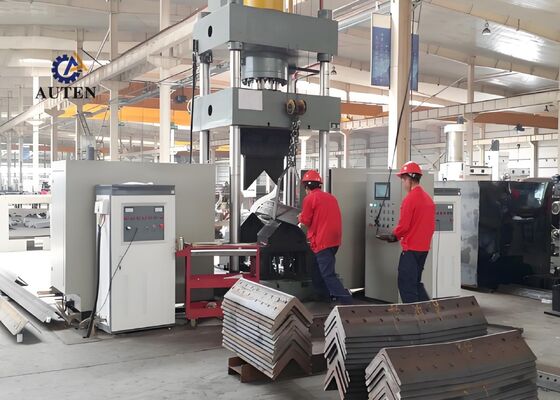
60*2KW 加熱能力 CNC 角鋼彎曲加熱機 最大開口高度 1300mm
製品紹介:
CNC 熱彎曲システムは、アングル鋼プロファイルおよびフラットメタルシートの正確で信頼性の高い曲げを保証するために、専門的に設計され、包括的な工場テストを受けています。構造鋼の製造、機械部品の製造、建築用金属加工などの産業の厳格な製造要件を満たすために特別に開発されました。優れた成形精度と一貫した動作性能により、システムは加工されたアングル鋼と金属パネルが要求される寸法および構造要件に適合することを保証し、後続の製造操作の効率的でシームレスな実行をサポートします。
製品パラメータ:
| モデル | HQ250-700 | |
| 油圧タンク圧力 (kN) | 1600 | |
| 外側両面曲げサイズ (かかと上げ) (mm) | L80*7~L250*32 | |
| アングルの外向き両面曲げ度 (°) | 30° | |
| アングル鋼前方単曲げ範囲 (mm) | L80*7~L200*20 | |
| アングル鋼前方単曲げ度 (°) | 20° | |
| 曲げ板厚 (mm) | 2~16 | |
| 曲げ板幅 (mm) | 700 | |
| プレートの曲げ度 (°) | 90° | |
| アングル開閉範囲 (mm) | L80*7~L200*16 | |
| アングル開閉度 (°) | 16° | |
| 油圧タンクストローク (mm) | 800 | |
| 最大開口高さ (mm) | 1300 | |
| モーター出力 (kW) | 15 | |
| 加熱能力 (kW) | 60*2 | |
| CNC 軸 | 3 | |
| 油圧タンク容量 (L) | 630 | |
| 全体サイズ (m) | 3.5x4.5x4.1 | |
![]()
製品の特徴:
1. この装置は、直感的なタッチスクリーンヒューマン・マシン・インターフェース (HMI) を備えた高度な CNC および PLC ベースの制御システムを搭載しています。これにより、処理パラメータの便利な設定、機械状態のリアルタイム監視、および合理化された生産管理が可能になり、オペレーターにアクセス可能で信頼性の高い効率的な操作環境を提供します。
2. この機械は、高度な超音波周波数誘導加熱技術を採用しており、高速で均一な加熱を実現し、エネルギー効率を高め、環境への影響を低減します。この加熱方法は、生産能力の向上、運用コストの削減、および適用される環境保護要件への準拠をサポートします。
3. この装置は、追加の工具交換や頻繁なダイ調整の必要性を排除する統合成形設計を備えています。この合理化された構成により、セットアップ手順が簡素化され、準備時間が最小限に抑えられ、全体的な製造効率が向上します。
![]()
4. 精密 CNC 制御技術を組み込むことにより、機械は、一貫した品質、正確な寸法制御、および再現可能な処理結果で正確な曲げおよび成形操作を実行し、全体的な生産生産性を向上させます。
5. システムは、独立した油圧パワーユニットと専用の電気制御システムを統合しており、便利な操作、改善された操作の安全性、および信頼性の高い機械性能を保証します。この構成は、要求の厳しい産業環境での連続生産に適しています。
6. コールドフォーミングモードでは、この機械は最大 L100 × L100 × 10 mm のアングル鋼プロファイルに対応し、最大 5° の曲げ角度をサポートします。指定された動作範囲内で、制御された材料変形と一貫した成形精度を可能にします。
![]()
7. 標準的な動作条件下では、コールドプレスサイクルはワークピースあたり約 10 秒かかりますが、熱曲げは通常コンポーネントあたり約 120 秒かかります。実際のサイクル時間は、材料の特性とワークピースの寸法によって異なります。熱曲げは通常、材料が約 800°C に達し、赤熱外観を示すときに始まります。特定の加熱および成形パラメータは、材料の特性と必要な寸法精度に合わせて調整する必要があります。
![]()
8. 熱曲げ操作の場合、オペレーターは必要な処理パラメータを入力し、制御ボタンまたはフットペダルスイッチを使用して自動サイクルを開始します。次に、機械は、ワークピースを加熱ゾーンに供給する、誘導加熱、加熱ユニットの自動引き出し、油圧クランプとプレス、ラムリフティング、および完成したワークピースの排出を含む、プログラムされたシーケンスを実行します。
![]()
9. 熱成形とコールドプレスの組み合わせ操作中、必要なパラメータが構成されると、生産サイクルを開始できます。成形が完了した後、油圧ラムは元の位置に完全にリターンする必要はありません。代わりに、下部プレスダイが自動的に 100 mm のクリアランスを作成するように上昇し、完成したワークピースの便利な取り外しを容易にします。この最適化されたシーケンスにより、サイクル時間が短縮され、全体的な生産効率がさらに向上します。
![]()
アングル鋼のパンチング、切断、マーキング装置を使用して製造されたこれらのテストサンプルは、アングル鋼タワー製造で一般的に使用される標準仕様と処理パラメータに準拠しています。これらは、顧客に機械加工の品質、寸法精度、および製造の職人技を評価するための実用的な参照ワークピースを提供します。これらの測定可能な指標は、アングル鋼タワー製造の要求の厳しい生産要件を満たす装置の能力を示すのに役立ちます。
![]()
超高電圧 (UHV) 送電線建設において、送電塔は困難な環境条件と substantial な構造荷重に耐える必要があります。この装置は、塔の主要な荷重支持構造を形成するアングル鋼コンポーネントの製造において重要な役割を果たします。塔本体、クロスアーム、その他の重要な構造セクションで使用されるアングル鋼部材に信頼性の高い穴あけおよびパンチング操作を実行し、正確な寸法と信頼性の高い構造的完全性を達成するのに役立ちます。これらの処理能力は、送電塔の耐久性に貢献し、UHV 電力伝送システムの安全で安定した継続的な運用をサポートします。
コンタクトパーソン: Gaven
電話番号: +86-13306412803
ファックス: +86-531-5553-1208