|
商品の詳細:
お支払配送条件:
|
| 関数: | 曲げ | オイルタンク圧 (kN): | 1600 |
|---|---|---|---|
| 外側両面曲げ寸法(ヒールアップ)(mm): | L80*7~L250*32 | 角の両面の外向きの屈曲度 (°): | 30 |
| 山形鋼前方片曲げ範囲(mm): | L80*7~L200*20 | 山形鋼の前方片曲げ角度(°): | 20 |
| 折りたたみのプレートの厚さ (mm): | 2-16 | 折りたたみのプレートの幅 (mm): | 700 |
| プレートの屈曲度 (°): | 90 |
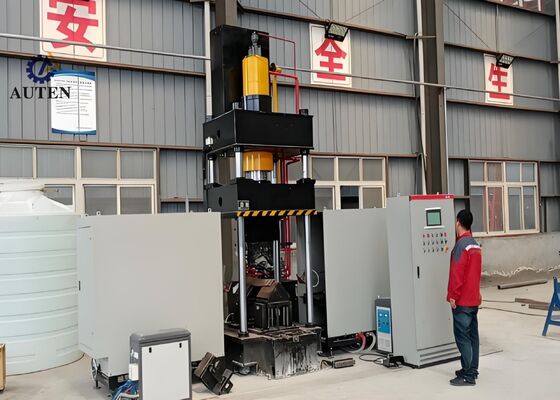
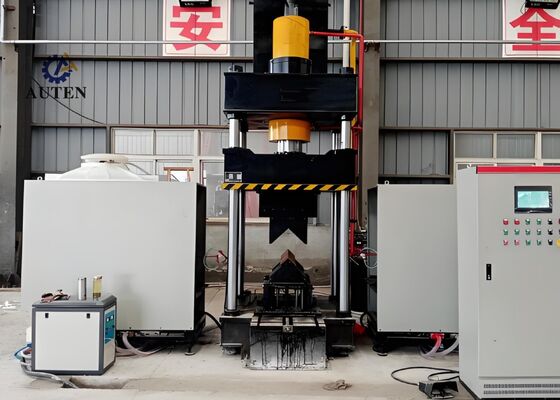
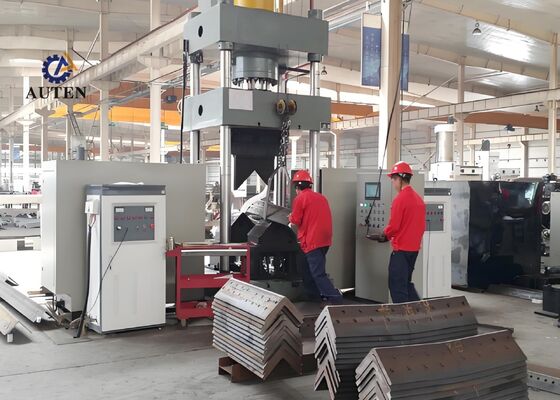
2-16mm 曲げ板厚 CNCアングル鋼火炎曲げ機 15KWモーター出力
製品紹介:
CNC熱間曲げシステムは、アングル鋼プロファイルおよび金属フラットシートの正確で信頼性の高い曲げを保証するために、専門的に設計され、包括的な工場テストを受けています。構造鋼の製造、機械部品の生産、建築用金属加工などの産業の厳格な製造要件を満たすために特別に開発されました。優れた成形精度と一貫した運転性能により、システムは加工されたアングル鋼と金属パネルが要求される寸法および構造要件に適合することを保証し、後続の製造操作の効率的でシームレスな実行をサポートします。
製品パラメータ:
| モデル | HQ250-700 | |
| オイルタンク圧力 (kN) | 1600 | |
| 外側両面曲げサイズ (ヒールアップ) (mm) | L80*7~L250*32 | |
| 外側両面曲げ角度 (°) | 30° | |
| アングル鋼前方片面曲げ範囲 (mm) | L80*7~L200*20 | |
| アングル鋼前方片面曲げ角度 (°) | 20° | |
| 曲げ板厚 (mm) | 2~16 | |
| 曲げ板幅 (mm) | 700 | |
| 曲げ板曲げ角度 (°) | 90° | |
| アングル開閉範囲 (mm) | L80*7~L200*16 | |
| アングル開閉角度 (°) | 16° | |
| オイルタンクストローク (mm) | 800 | |
| 最大開口高さ (mm) | 1300 | |
| モーター出力 (kW) | 15 | |
| 加熱出力 (kW) | 60*2 | |
| CNC軸 | 3 | |
| オイルタンク容量 (L) | 630 | |
| 全体サイズ (m) | 3.5x4.5x4.1 | |
![]()
製品の特徴:
1. システムは、高度なCNC制御PLCプラットフォームと直感的なタッチスクリーンヒューマンマシンインターフェース(HMI)を備えており、便利なプロセスパラメータ入力、機器ステータスのリアルタイム監視、効率的な生産プロセス制御を提供します。このインテリジェントな制御アーキテクチャは、オペレーターにシンプルで信頼性が高く、使いやすい操作環境を提供します。
2. 本機は、高度なインテリジェント超音波周波数誘導加熱技術を採用しており、迅速かつ均一な加熱、エネルギー効率の向上、環境に配慮した操作を提供します。この最新の加熱技術は、生産性を向上させ、運用コストを削減し、現在の環境保護要件に準拠しています。
3. 統合された成形ソリューションとして設計されており、追加の工具交換や頻繁な金型調整の必要がなくなります。この合理化された構成により、生産セットアップが簡素化され、準備時間が短縮され、全体的な製造効率が向上します。
![]()
4. 高度なCNC精密制御技術を搭載した本機は、高精度の曲げおよび成形操作を実行します。一貫した製品品質、正確な寸法制御、安定した処理性能を提供すると同時に、生産効率を大幅に向上させます。
5. 装置は、独立した油圧パワーユニットと専用の電気制御システムを組み合わせています。この統合された構成により、便利な操作、改善された運用安全性、安定した機械性能、および連続的な大量の産業生産のための信頼性の高い能力が提供されます。
6. 冷間成形機能は、最大L100 × L100 × 10 mmのアングル鋼セクションを、最大許容曲げ角度5度で加工でき、制御された変形と一貫した成形精度を保証します。
![]()
7. 標準的な操作条件下では、冷間プレスサイクルはワークピースあたり約10秒かかりますが、熱間成形は通常、材料仕様とワークピースの寸法に応じて、コンポーネントあたり約120秒かかります。熱間曲げは、ワークピースが赤熱状態で約800°Cに達したときに開始され、最適なプロセスパラメータは、材料特性と必要な成形精度に応じて決定されます。
![]()
8. 熱間成形中、オペレーターは必要な加工パラメータを入力し、制御ボタンまたはフットペダルスイッチを介して自動サイクルを開始するだけで済みます。システムは、ワークピースを加熱領域に供給し、誘導加熱を実行し、加熱ユニットを自動的に後退させ、油圧クランプとプレスを実行し、ラムを持ち上げ、完成したコンポーネントを排出するなどの完全なプログラムシーケンスを自動的に実行します。
![]()
9. 熱間成形と冷間プレスの複合操作中、必要なプロセスパラメータが入力された後、すぐに生産サイクルを開始できます。成形が完了した後、油圧ラムは元の位置に完全にリターンする必要はありません。代わりに、下部プレス金型が自動的に上昇して100 mmのクリアランスを作成し、完成したワークピースの便利な取り外しを可能にします。この最適化された操作シーケンスは、サイクルタイムを効果的に短縮し、全体的な生産効率をさらに向上させます。
![]()
アングル鋼のパンチング、切断、マーキング装置を使用して製造されたこれらのテストサンプルは、アングル鋼タワー製造業界で一般的に適用される標準仕様および加工パラメータに準拠しています。これらは、機械の加工品質、寸法精度、および職人技を評価するための直接的かつ実用的な基準をユーザーに提供します。これは、アングル鋼タワー製造の要求の厳しい生産要件を満たす装置の能力を示す主要なパフォーマンス指標です。
![]()
超高電圧(UHV)送電線の建設では、送電鉄塔は厳しい環境条件とかなりの構造荷重にさらされるため、この装置は鉄塔の主要な荷重支持フレームワークを形成するアングル鋼コンポーネントの加工において重要な役割を果たします。鉄塔本体、クロスアーム、その他の重要な構造部材に使用されるアングル鋼に、穴あけおよびスタンピング操作を信頼性高く実行し、高い寸法精度と堅牢な構造的完全性を保証します。これらの機能は、送電鉄塔の耐久性の向上に貢献し、UHV電力送電システムの安全で安定した連続的な運用に不可欠なサポートを提供します。
コンタクトパーソン: Gaven
電話番号: +86-13306412803
ファックス: +86-531-5553-1208