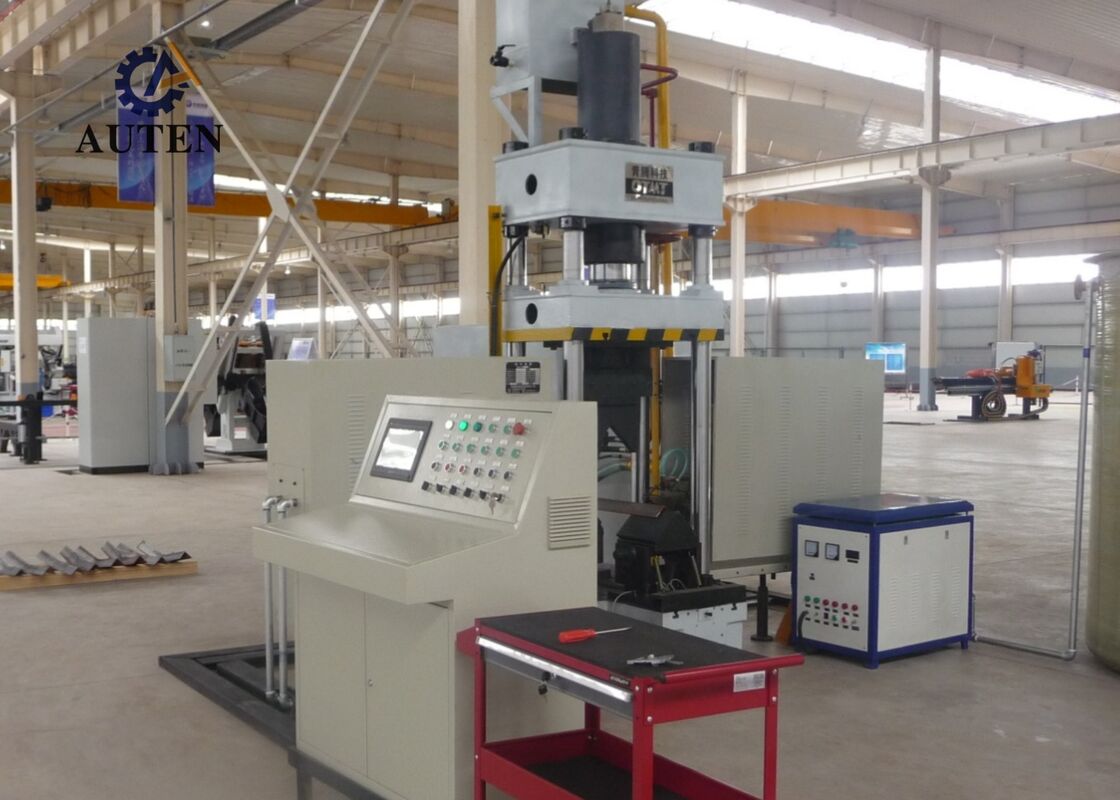
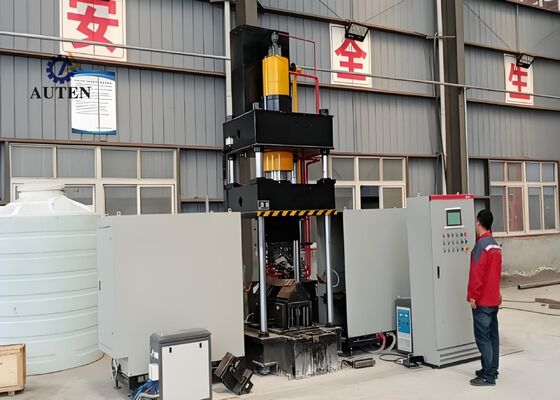
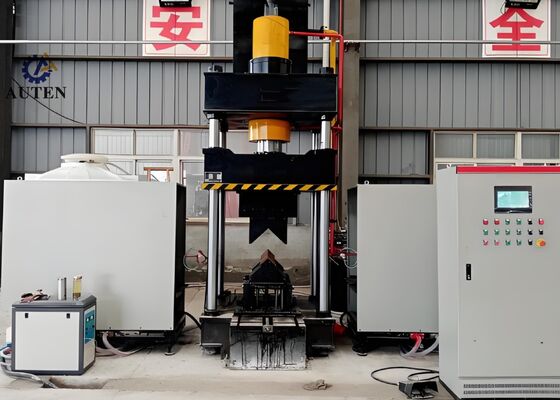
モデルHQ250-700 CNCアングル加熱曲線機 1600KN オイルタンク圧力
製品紹介:
CNC熱屈曲システムは 精密に設計され 工場で徹底的にテストされ 角鋼プロファイルや平板金属シートの 正確な屈曲を保証します構造鋼材製造などの産業の厳しい生産需要を満たすために特別に設計されています特殊な形状の精度と信頼性の高い動作一貫性を提供するこのシステムは,曲がり角鋼と金属パネルが厳格な寸法と構造規格を満たすことを保証します.生産過程を順調かつ効率的に進めるため
製品パラメータ:
| モデル |
HQ250-700 |
| オイルタンク圧 (kN) |
1600 |
| 外側の両面の曲がりサイズ (ヒールアップ) (mm) |
L80*7~L250*32 |
| 角の両面の外向きの屈曲度 (°) |
30° |
| 角鋼の前向きの単曲幅 (mm) |
L80*7~L200*20 |
| 角鋼の前向き単曲度 (°) |
20° |
| 折りたたみのプレートの厚さ (mm) |
2~16 |
| 折りたたみのプレートの幅 (mm) |
700 |
| プレートの屈曲度 (°) |
90° |
| 開口・閉じる角度範囲 (mm) |
L80*7~L200*16 |
| 開口・閉じる角度 (°) |
16° |
| オイルタンク・ストローク (mm) |
800 |
| 最大開口高度 (mm) |
1300 |
| モーターパワー (kW) |
15 |
| 熱力 (kW) |
60*2 |
| CNC軸 |
3 |
| オイルタンク容量 (L) |
630 |
| 総サイズ (m) |
3.5×4.5×41 |

製品の特徴:
1システムには高度なCNCベースのPLC制御プラットフォームと直感的なタッチスクリーンHuman~Machine Interface (HMI) が組み込まれ,パラメータ入力が便利です.機器の運用条件のリアルタイムモニタリングこのインテリジェント制御アーキテクチャは,操作者にシンプルで信頼性の高い,ユーザー向けな操作体験を提供します.
2機械は高度な知的超音波周波数感電熱技術を使用し,迅速で均等な加熱,エネルギー利用を向上させ,環境に配慮した運用この先進的な加熱方法により 生産効率が向上し 運用コストが削減され 現代的な環境保護基準を満たします
3完全に統合された形作システムとして設計され,追加のツール交換と頻繁に模具調整の必要性を排除します.この最適化された構成により,生産準備を簡素化設置要件を最小限に抑え,全体的な製造効率の向上に貢献します.
4. 先進的なCNC精密制御技術により,この機械は高度な精度で曲げ,形成操作を実行します. それは一貫した製品品質,優れた寸法精度を維持します.生産効率を大幅に向上させる.
5装置は,専用電気制御システムと統合された独立した水力発電装置を組み込みます.この構成により,便利な操作が可能です.強化された運用安全性機械の性能も信頼性があり,継続的な大量生産に適しています.
6. 冷式成形機能は,最大許容される屈曲角が5度で,L100 × L100 × 10mmまでの角度鋼断面を処理するように設計されています.正確な変形制御と一貫した形状品質を提供.
7標準的な作業条件下では,冷圧回路は各作業部品あたり約10秒,熱型は通常各部品あたり約120秒かかります.材料の仕様や工品の寸法によって熱屈曲は,作業部件が約800°Cの温度に達したとき (赤熱状態) に始まります.材料の特性と要求される屈曲精度に基づいて設定された最適化された加工パラメータ.
8. 熱形成作業では,操作者は必要な処理パラメータを入力し,制御ボタンまたは脚ペダルスイッチを使用して自動サイクルを開始するだけです.プログラムされた配列を自動的に完了します熱帯に作業部件を挿入し,インダクション加熱を行い,暖房装置を自動的に引き込み,水力圧縮と圧縮を行い,ラームを上げること,完成した部品を放出.
9. 統合された熱形成および冷圧操作では,必要なプロセスパラメータが入力された直後に生産サイクルが開始できます. 形成後,ハイドロリック・ラムは,元の位置に戻る必要がない.その代わりに,下部プレッシング・ダイは自動的に上昇して100mmのクリアランスを確立し,完成した作業部品を簡単に取り除くことができます.この最適化された作業配列は,生産サイクルを効果的に短縮し,全体的な製造効率をさらに向上させます.
角鋼のパンシング,切断,マーク装置を用いて製造されたこれらの試験サンプル角鋼塔製造業界で一般的に適用される標準仕様と加工パラメータを満たす機械の加工品質,寸法精度,角鋼塔製造の要求の高い生産要件を満たす機器の能力を示す主要な性能指標.
超高電圧 (UHV) 送電線の建設において,送電塔が厳しい環境条件とかなりの構造負荷にさらされている場合,この装置は,タワーの主要な負荷支えるフレームを形成するアングル鋼部品の加工に重要な役割を果たします. 塔体,交差腕,その他の重要な構造部品に使用されるアングル鋼に,信頼性のある掘削とスタンプ操作を実行,高度な寸法精度と堅牢な構造的整合性を確保するこれらの機能は,送電塔の耐久性を向上させ,UHV電源送電システムの安全で安定した継続的な運用に不可欠なサポートを提供します.

 メッセージは20〜3,000文字にする必要があります。